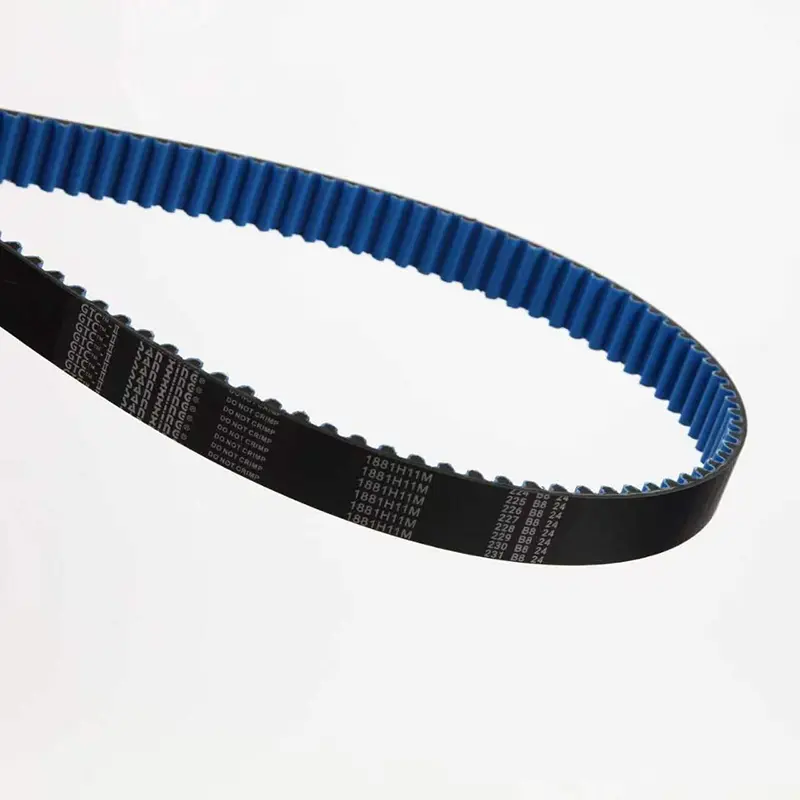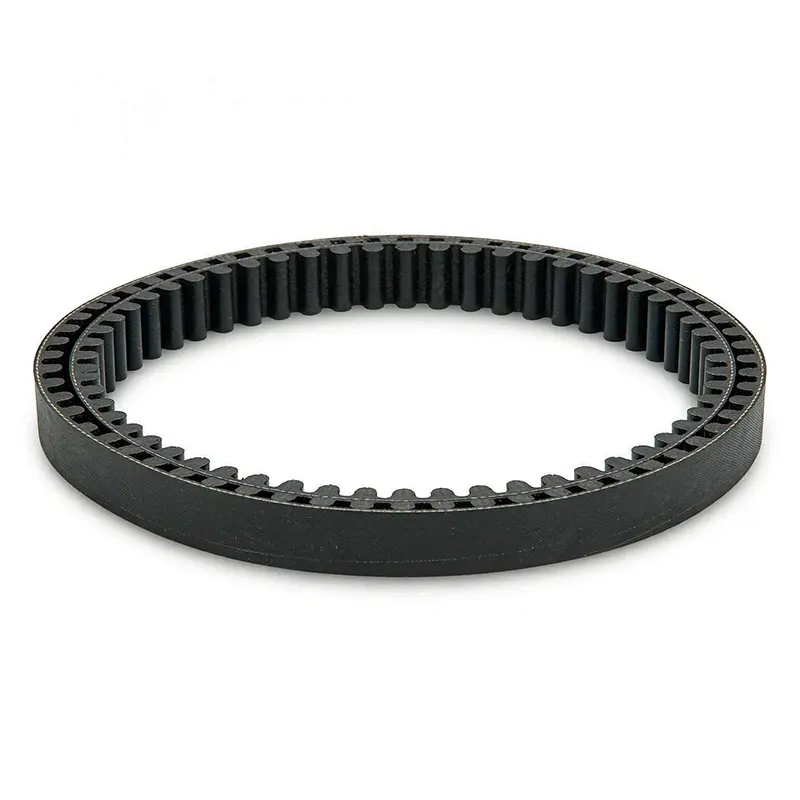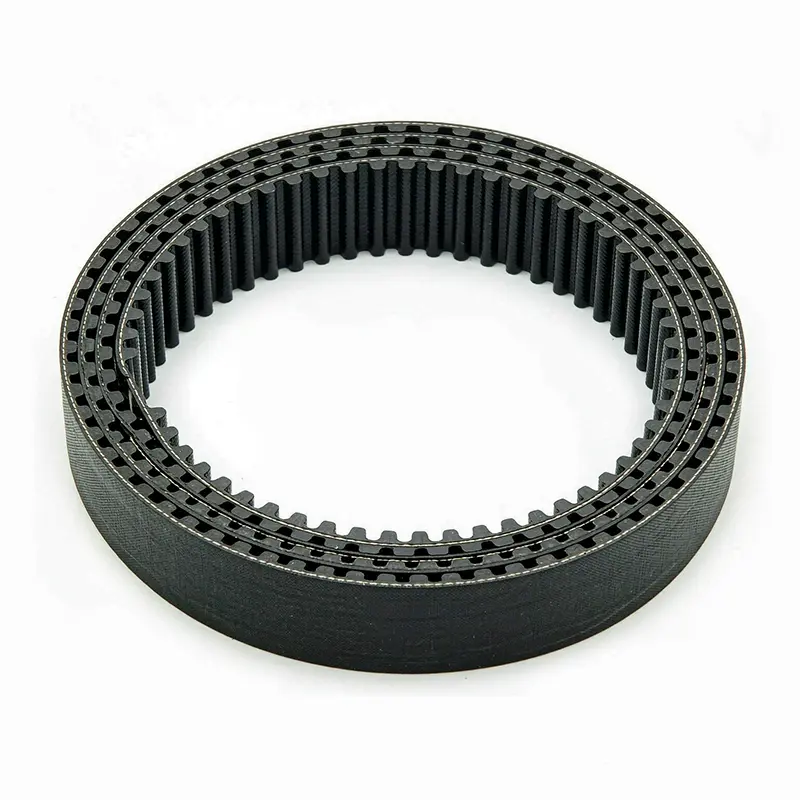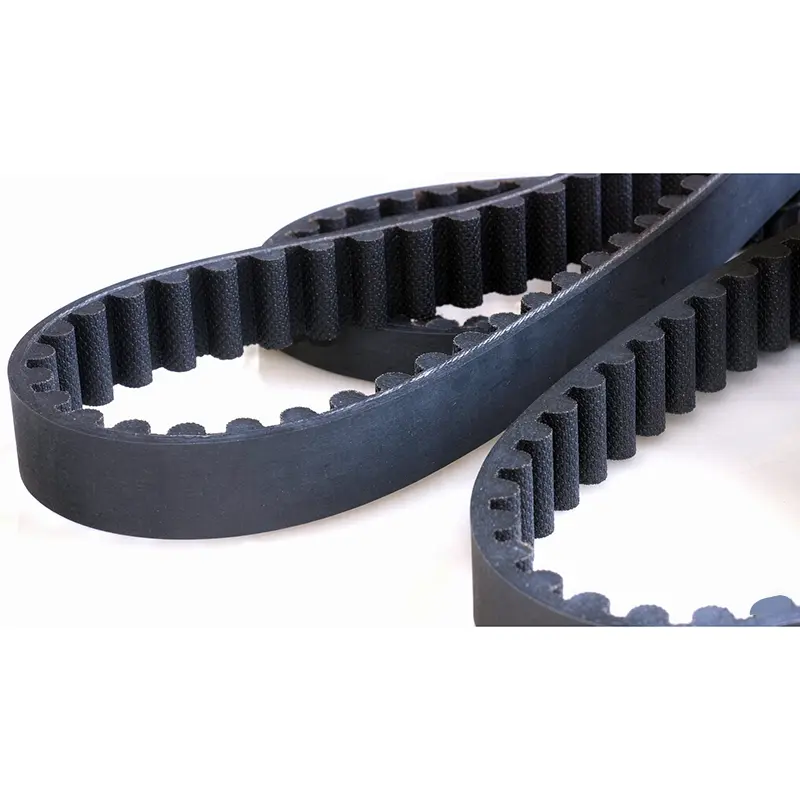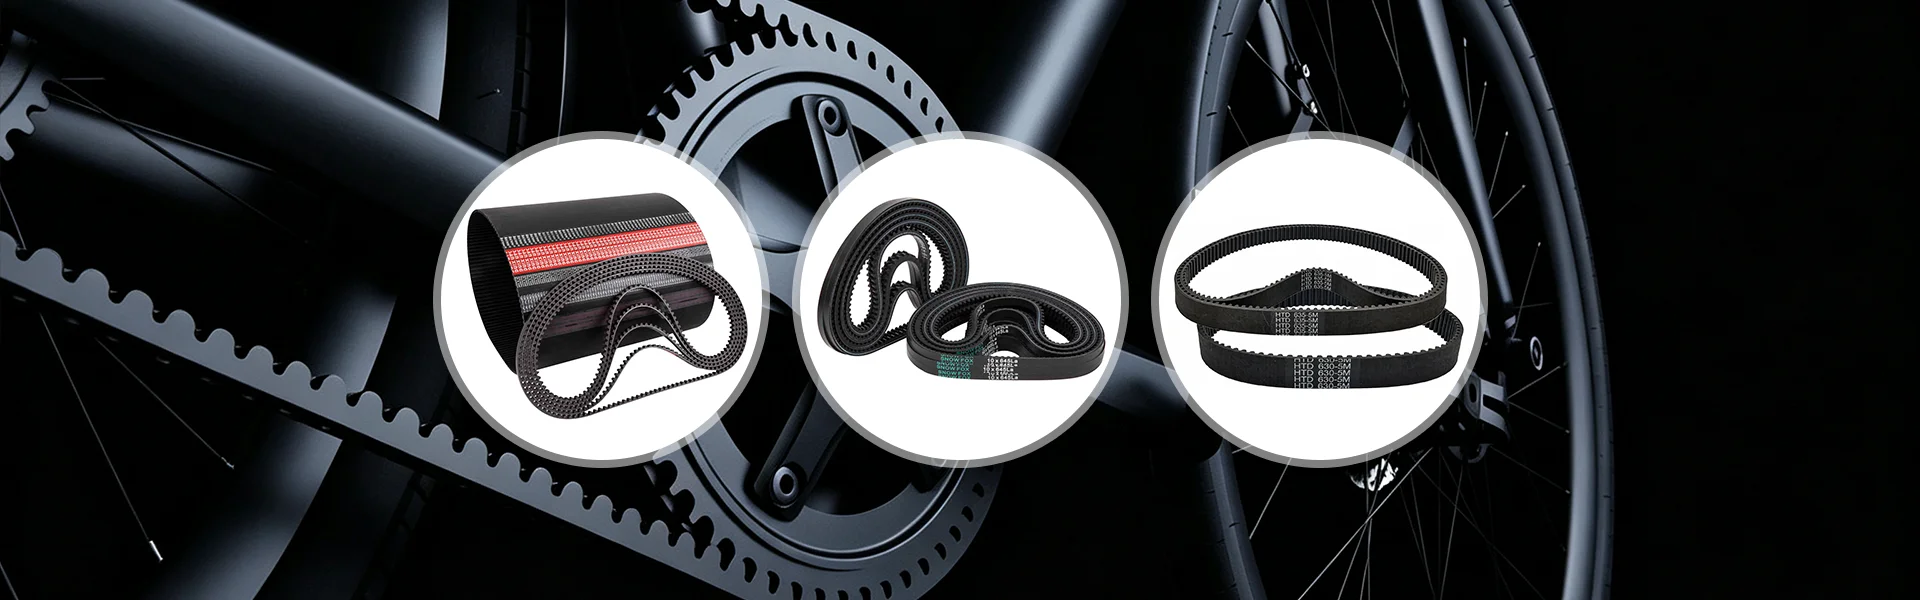
Trong phân loại,vành đai thời gianthường được phân biệt theo hình dạng răng, vật liệu thân đai, loại dây và dạng cấu trúc, với mỗi loại tương ứng với một phương pháp chịu tải và ranh giới ứng dụng khác nhau. Trong quá trình mua sắm, việc kiểm tra kích thước mà không xem xét vị trí danh mục thường dẫn đến các vấn đề như hình dạng răng phù hợp với vật liệu không phù hợp hoặc loại dây sai khiến tuổi thọ của ròng rọc nhỏ giảm mạnh.
Đai định thời truyền lực thông qua việc chia lưới các răng bằng các rãnh ròng rọc và độ lệch bước biểu hiện trực tiếp dưới dạng cản trở chia lưới hoặc leo răng. Trong quá trình kiểm tra sắp tới, tính nhất quán của bước theo lô đáng được chú ý hơn giá trị danh nghĩa của một đai duy nhất: nếu phạm vi bước trên nhiều đai trong cùng một lô quá lớn thì độ lệch pha của từng trục trong bộ truyền động nhiều trục sẽ tích lũy, xuất hiện dưới dạng đồng bộ hóa giảm sau khi thiết bị chạy được một khoảng thời gian.
Sự phân bố ứng suất chân răng của răng cong đồng đều hơn so với răng hình thang và ở cùng một chiều cao răng, chúng có thể chịu được tải trọng cắt chân răng lớn hơn. Khi thay xích hoặc truyền mô-men xoắn cao hơn, răng cong là lựa chọn đáng tin cậy hơn; răng hình thang chủ yếu được sử dụng trong các ổ đĩa nhỏ tải nhẹ, tốc độ thấp hoặc bị giới hạn về không gian. Không thể trộn lẫn hai biên dạng răng trên cùng một ròng rọc và phải xác minh biên dạng rãnh ròng rọc ban đầu trong quá trình thay thế.
Nếu rãnh ròng rọc cũ đã bị mòn theo hình bậc thang thì vị trí chia lưới thực tế của dây đai mới sẽ dịch chuyển và không có mức độ chính xác nào có thể bù đắp được. Trước khi thay đai định thời, phải đồng thời kiểm tra tình trạng rãnh ròng rọc; ròng rọc bị mòn rõ ràng cũng cần phải được thay thế, nếu không tuổi thọ của dây đai mới sẽ bị rút ngắn đáng kể.
Vật liệu thân đai của đai định thời xác định giới hạn nhiệt độ trên và điện trở của phương tiện. CR (cao su chloroprene) và HNBR (cao su nitrile hydro hóa) là hai loại phổ biến. Thân đai CR mang lại tính linh hoạt tốt và chi phí có thể kiểm soát được trong phạm vi nhiệt độ công nghiệp thông thường; Thân đai HNBR vượt trội hơn về khả năng chịu nhiệt và chịu dầu, thích hợp với điều kiện gần nguồn nhiệt hoặc có sương dầu. Việc lựa chọn phải dựa trên phạm vi nhiệt độ thực tế của thiết bị, thay vì cho rằng “tất cả các dây đai cao su đều hoạt động”.
Thân đai CR phù hợp với các tình huống truyền động thông thường mà không bị nhiễm bẩn dầu rõ ràng và dao động nhiệt độ vừa phải. Nếu thiết bị tiếp xúc với nhiệt độ cao trong thời gian ngắn, hãy xác nhận cấp độ chịu nhiệt của hợp chất và rút ngắn khoảng thời gian kiểm tra đầu tiên để quan sát xem mặt sau của đai có dấu hiệu cứng lại hay không.
Thân đai HNBR hoạt động ổn định hơn trong điều kiện sương mù dầu liên tục hoặc nhiệt độ môi trường cao hơn, thích hợp cho việc bố trí truyền động gần hộp số hoặc trạm thủy lực. Tuy nhiên, HNBR có giá cao hơn CR; trong điều kiện không có dầu, nhiệt độ phòng, việc chọn nó là dự phòng hiệu suất và việc mua sắm sẽ đánh giá xem liệu nó có cần thiết hay không dựa trên các điều kiện tiếp xúc thực tế.
Dây của đai định thời chịu toàn bộ tải trọng kéo, trong đó dây sợi thủy tinh và dây aramid là hai loại phổ biến. Dây sợi thủy tinh có giá thành rẻ hơn và độ giãn dài thấp, phù hợp với các bộ truyền động thông thường có khoảng cách tâm cố định; dây aramid mang lại tính linh hoạt và khả năng chống mỏi tốt hơn, thích hợp cho việc bố trí định tuyến với các ròng rọc nhỏ và nhiều ròng rọc dẫn động. Loại dây không thể nhìn thấy ở bên ngoài thân đai, vì vậy, loại dây này phải được xác nhận rõ ràng với nhà cung cấp trong quá trình mua sắm thay vì chỉ đánh giá dựa trên giá cả.
Khi đường kính ròng rọc đạt đến giá trị tối thiểu cho phép do nhà cung cấp quy định, tuổi thọ mỏi khi uốn của dây sợi thủy tinh giảm xuống đáng kể. Cách bố trí như vậy nên ưu tiên xác nhận thông số kỹ thuật của dây aramid hoặc yêu cầu nhà cung cấp cung cấp dữ liệu kiểm tra độ mỏi khi uốn, tập trung vào tốc độ duy trì độ bền kéo sau số chu kỳ được chỉ định.
Dây Aramid có độ giãn dài cao hơn một chút so với dây sợi thủy tinh và việc cài đặt độ căng ban đầu phải tuân theo bảng độ căng tương ứng do nhà cung cấp cung cấp. Nếu các giá trị thực nghiệm của dây sợi thủy tinh được giữ nguyên thì có thể xảy ra hiện tượng nhảy răng do lực căng không đủ hoặc độ mòn ổ trục tăng tốc do lực căng quá mức có thể xảy ra.
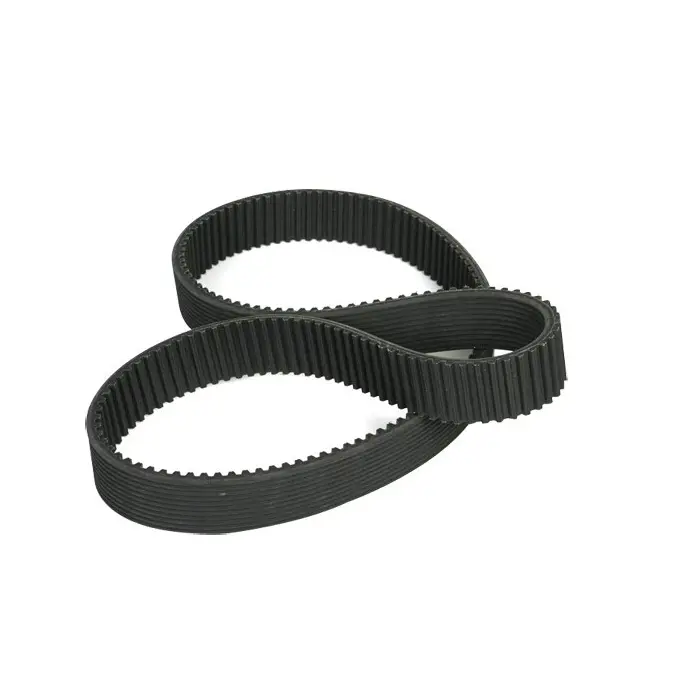
Đai định thời hai mặt có răng ở cả hai mặt và có thể dẫn động nhiều ròng rọc dẫn động theo sơ đồ định tuyến ngoằn ngoèo hoặc đạt được khả năng truyền động quay ngược. Cấu trúc này rõ ràng có lợi thế trong các tình huống đồng bộ hóa đa trục như máy dệt và thiết bị đóng gói: một dây đai truyền động đồng thời nhiều trục, với pha của mỗi trục bị ràng buộc thống nhất bởi thân dây đai, tránh hiện tượng lệch đồng bộ giữa nhiều dây đai độc lập do chênh lệch độ giãn dài.
Khi thay đai hai mặt, trình tự đi dây không chính xác dẫn đến góc quấn không đủ trên một số ròng rọc hoặc hướng tiếp xúc bề mặt răng không chính xác. Trước khi lắp đặt, hãy lấy sơ đồ định tuyến từ nhà sản xuất thiết bị và xác nhận hướng bề mặt răng và hướng chia lưới ròng rọc bằng ròng rọc.
Một số dây đai hai mặt có đặc điểm răng giống nhau ở cả hai mặt, trong khi một số khác có đặc điểm răng khác nhau (chẳng hạn như răng cong ở một bên và răng hình thang ở bên kia). Trong quá trình mua sắm, hình dạng răng ở cả hai bên phải được kiểm tra so với thiết kế ban đầu; ròng rọc trộn có thông số kỹ thuật răng khác nhau gây ra sự chia lưới kém ở một bên.
Cài đặt độ căng của đai định thời nhạy hơn so với đai chữ V: độ căng không đủ gây ra hiện tượng nhảy răng và mòn bề mặt răng bất thường, trong khi độ căng quá mức trực tiếp làm tăng tải trọng hướng tâm lên vòng bi ròng rọc. Đai định thời không dựa vào độ căng cao để duy trì dẫn động ma sát giống như đai chữ V, do đó độ căng ban đầu thường thấp hơn độ căng ban đầu của đai chữ V có cùng thông số kỹ thuật — một điểm dễ bị bỏ qua trong các tình huống thay thế.
Đặt độ căng bằng máy đo độ căng theo bảng độ căng do nhà sản xuất thiết bị hoặc nhà cung cấp dây đai cung cấp, thay vì đánh giá bằng cảm giác bằng tay. Đai mới sẽ trải qua quá trình căng ban đầu sau 24 đến 48 giờ hoạt động và phải được kiểm tra lại một lần; nếu lực căng giảm đáng kể, hãy điều tra độ lệch lắp đặt thay vì chỉ đơn giản là tăng lực căng.
Nếu thiết bị sử dụng song song nhiều đai định thời thì chúng phải được thay thế thành một bộ, với mỗi chiều dài đai được xác nhận nằm trong dung sai phù hợp. Việc thay thế một đai duy nhất sẽ gây ra độ giãn dài khác nhau giữa đai cũ và đai mới, phân bổ tải trọng không đồng đều và đai mới thực sự có thể bị hỏng sớm hơn.
Độ mòn bề mặt răng có nghĩa là độ hở ăn khớp đã tăng lên; lực căng ngày càng tăng chỉ làm tăng tốc độ mài mòn của ổ trục ròng rọc và không thể khôi phục độ chính xác của mặt cắt răng. Nên thay thế các dây đai có độ mòn rõ ràng, đồng thời kiểm tra các rãnh ròng rọc xem độ mòn tương ứng.
Có thể thay thế trong các tình huống không bị nhiễm dầu và nhiệt độ không vượt quá giới hạn nhiệt độ CR, nhưng phải xác nhận nhiệt độ vận hành thực tế của thiết bị. Nếu có sương mù dầu hoặc nhiệt độ cao hơn được duy trì, tuổi thọ của thân đai CR sẽ ngắn hơn đáng kể so với HNBR và chu kỳ kiểm tra phải được rút ngắn sau khi thay thế để quan sát.
Yêu cầu biên bản kiểm tra độ dốc và số liệu độ cứng thân đai của lô hàng được cung cấp cùng với hàng hóa. Đối với các kịch bản đồng bộ hóa nhiều trục, nên quy định trong hợp đồng phạm vi chiều dài bước trên nhiều đai trong cùng một lô, tránh độ lệch pha do chênh lệch độ giãn dài.